Линия изготовления двутавровой деревянной балки Н200 ЛБДКС200
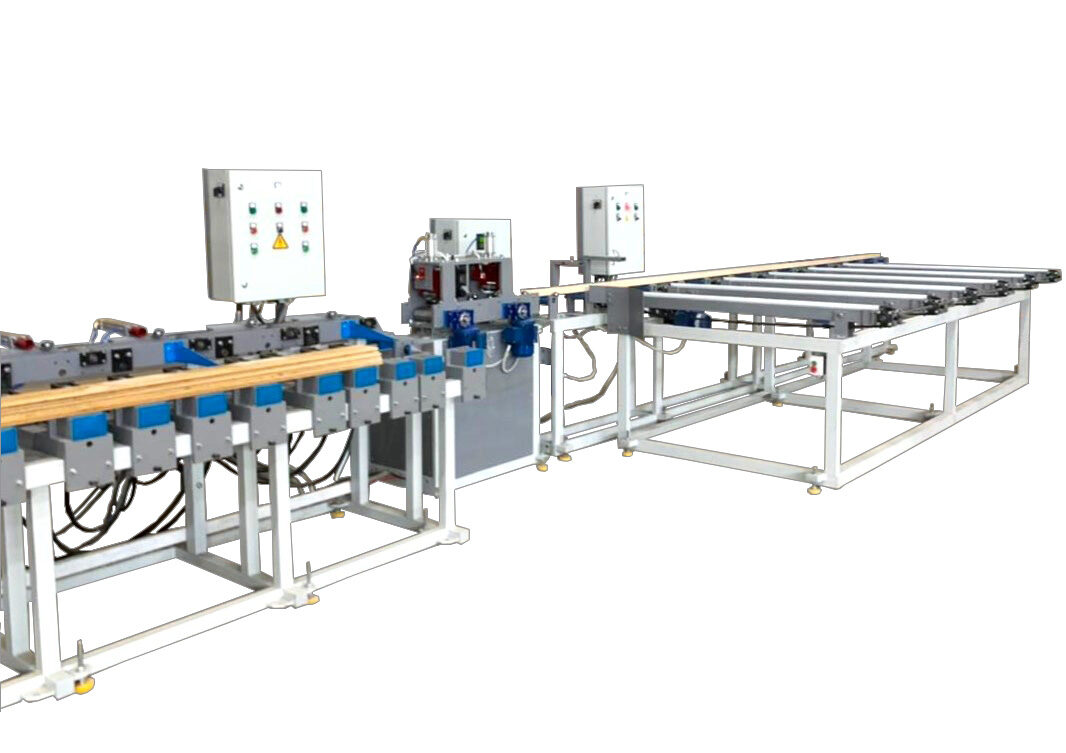
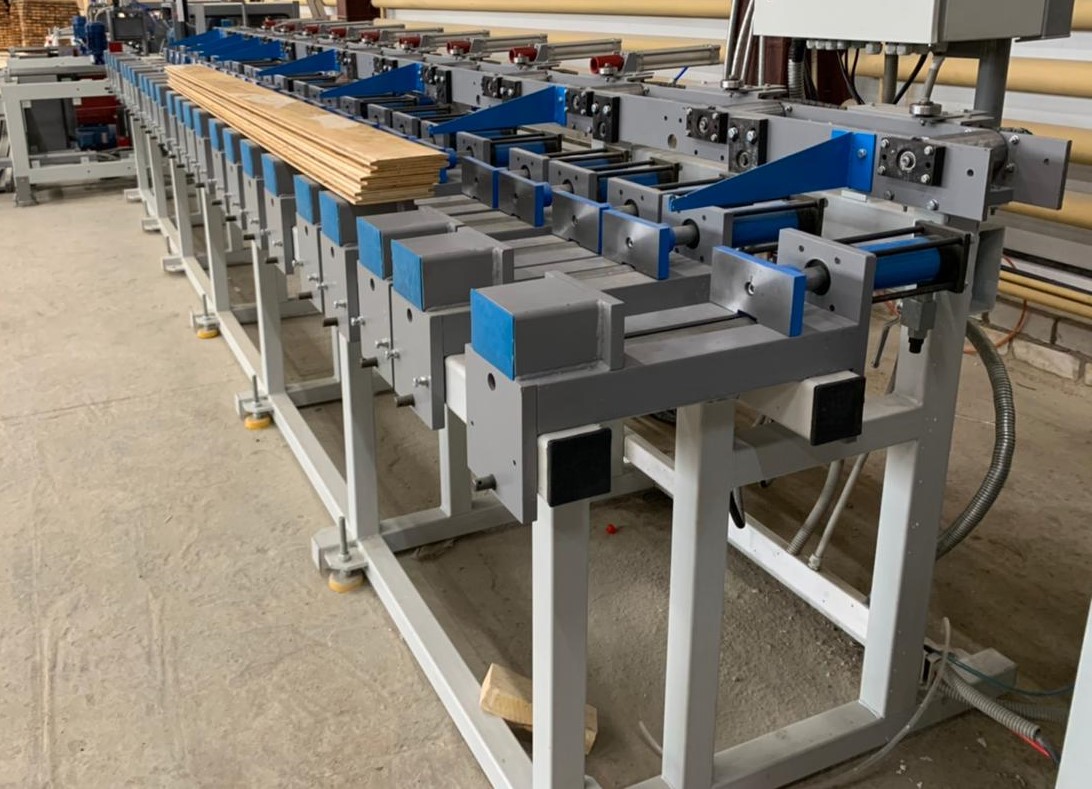
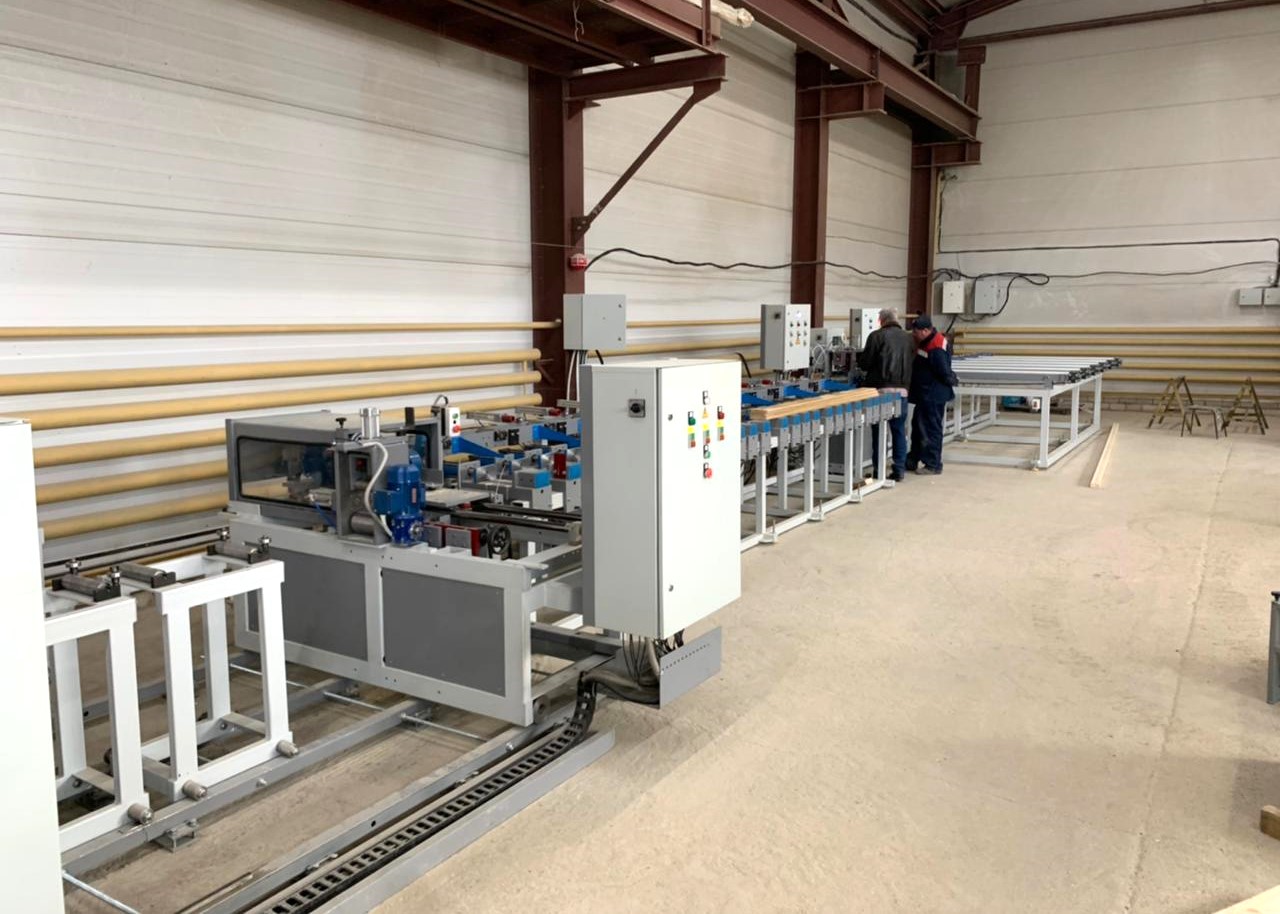
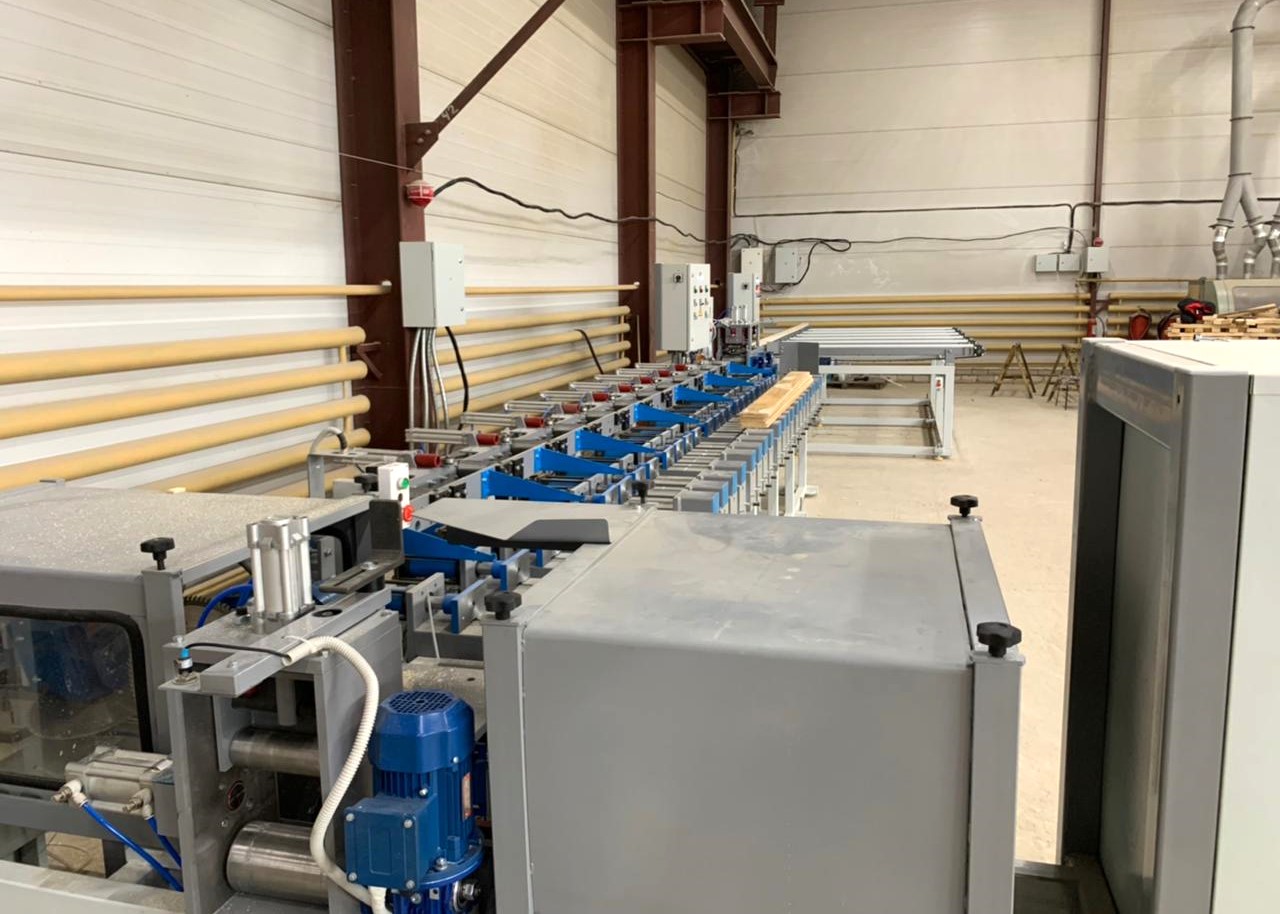
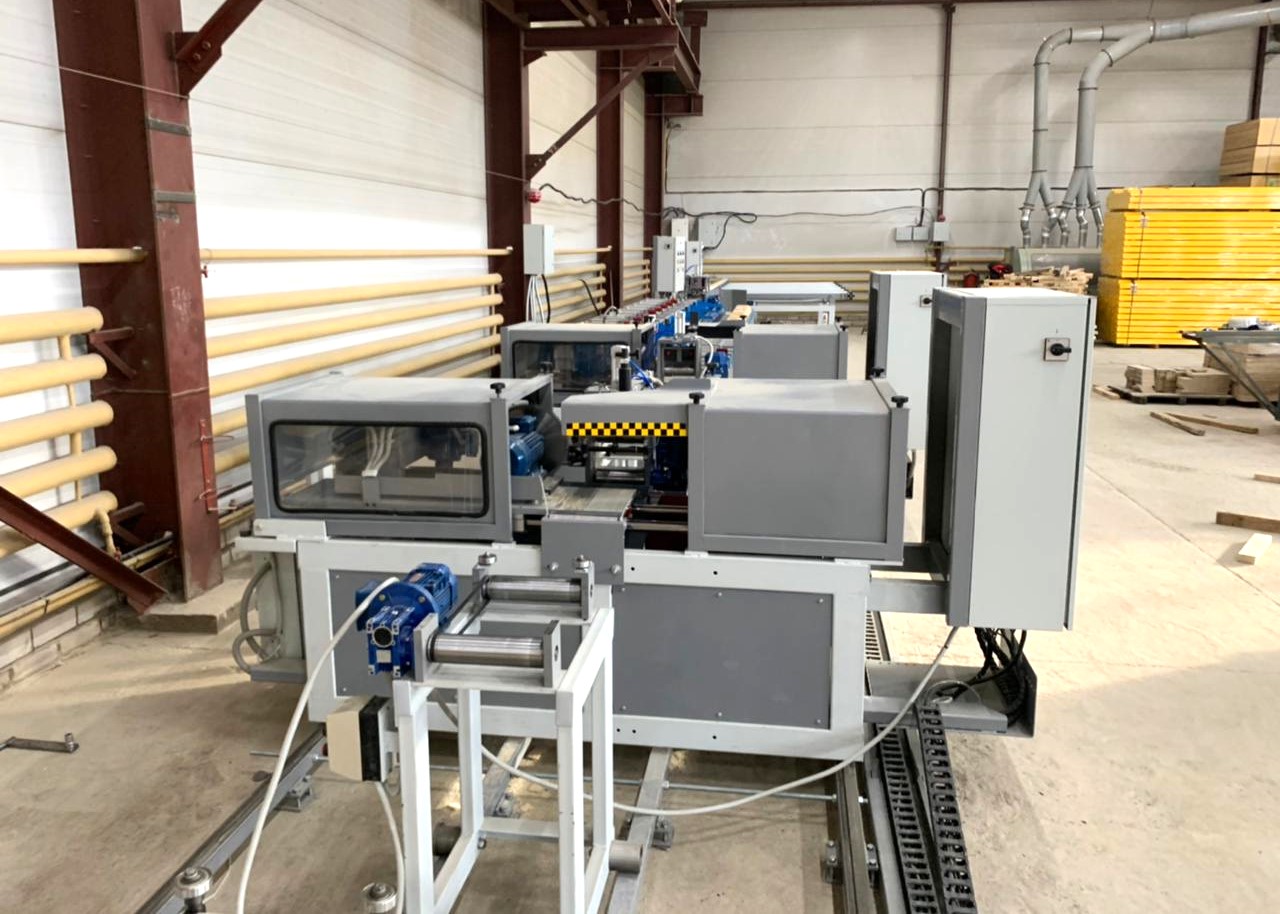
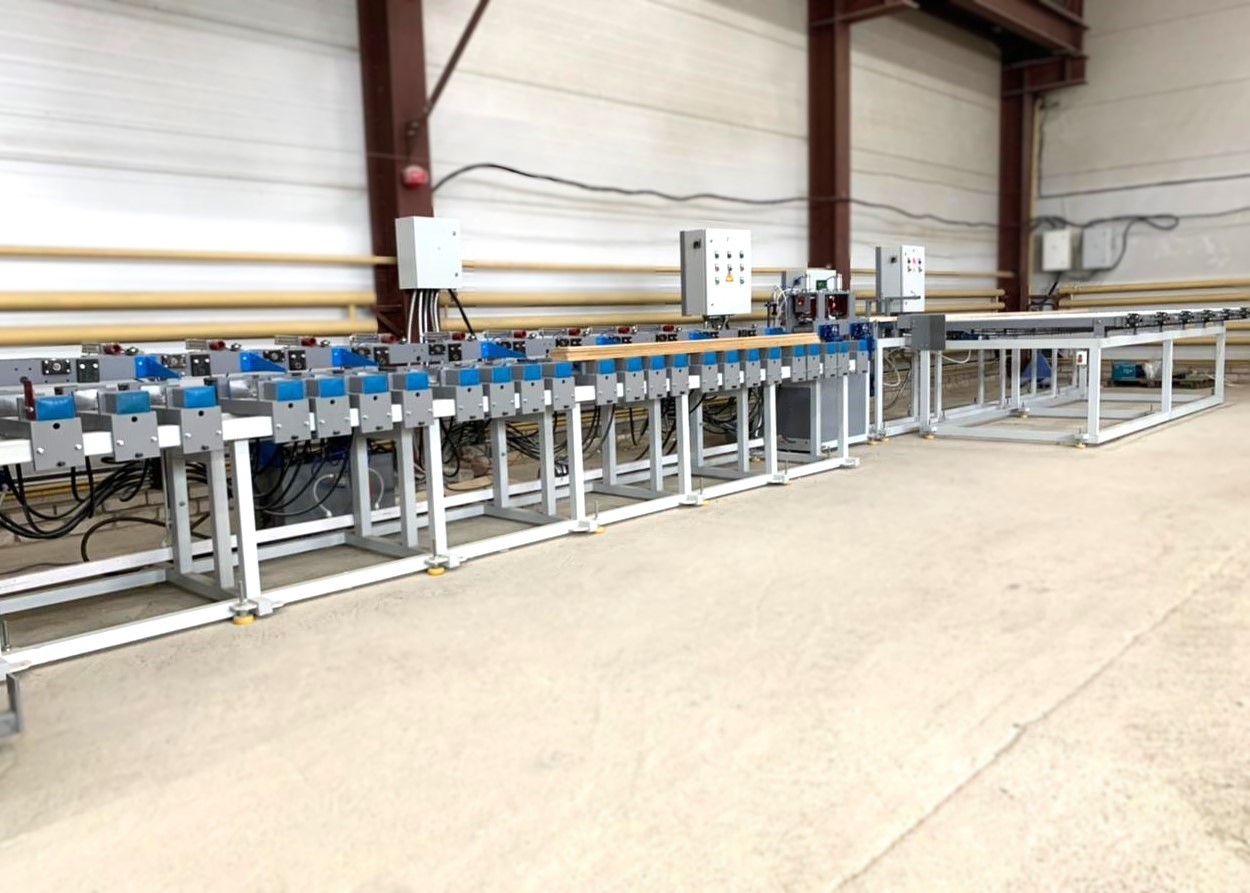
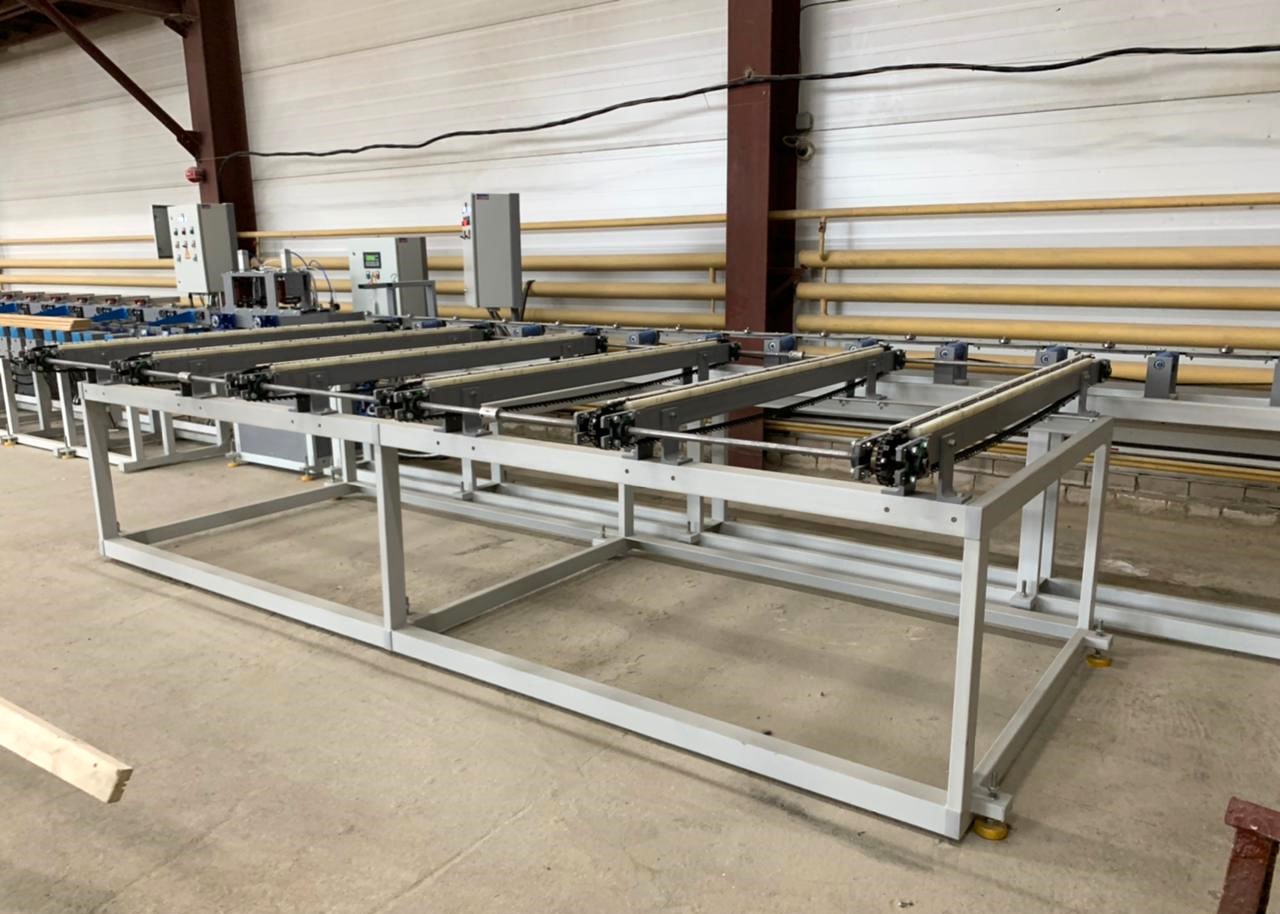
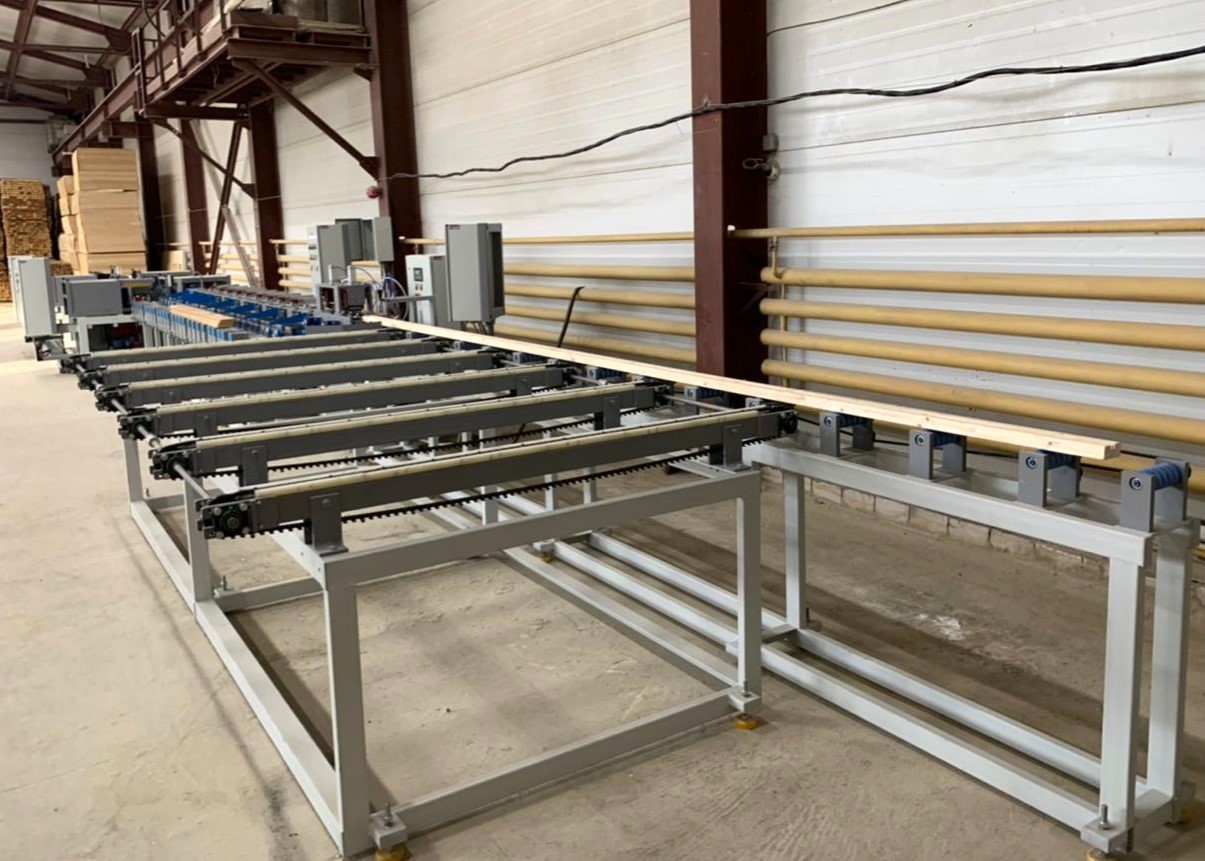
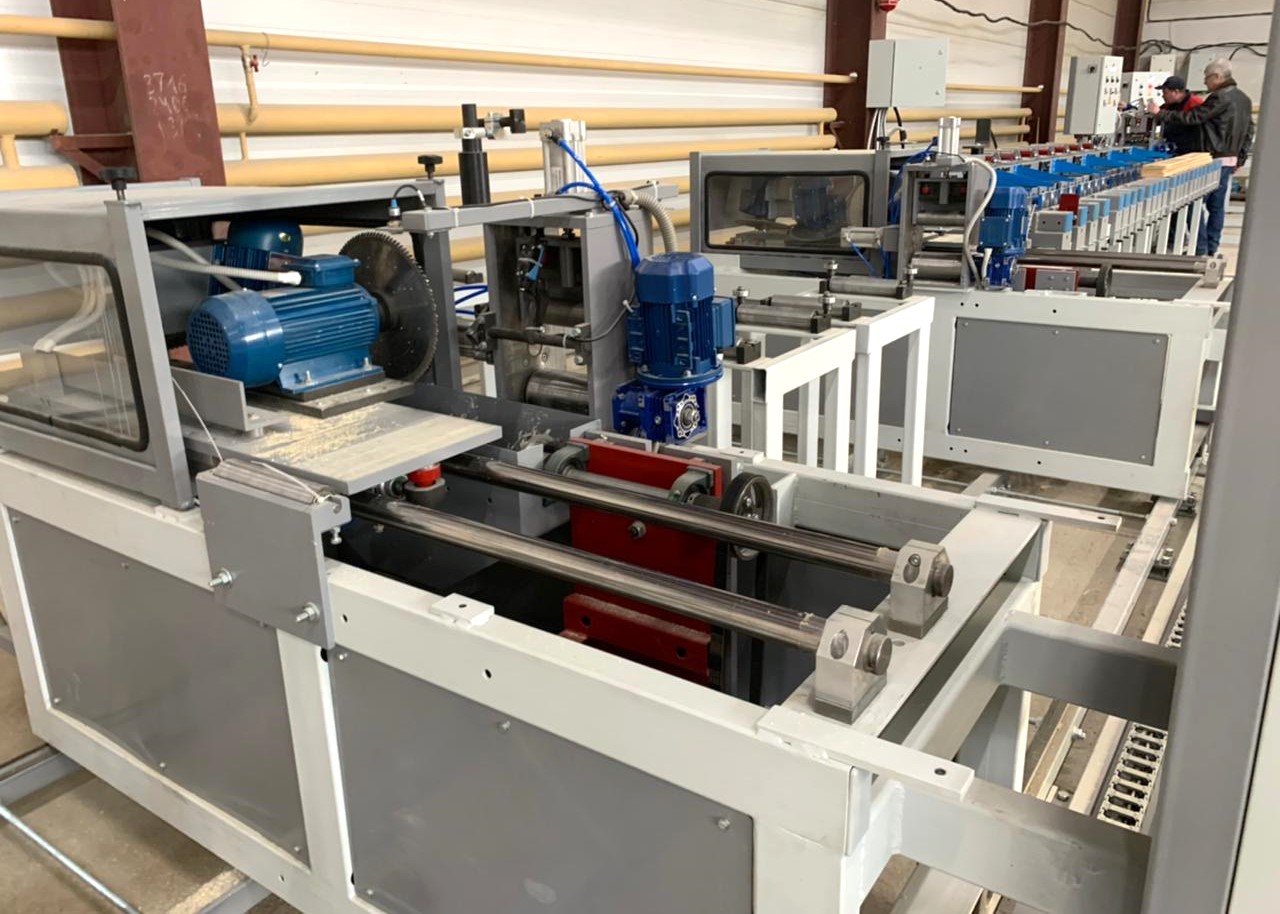
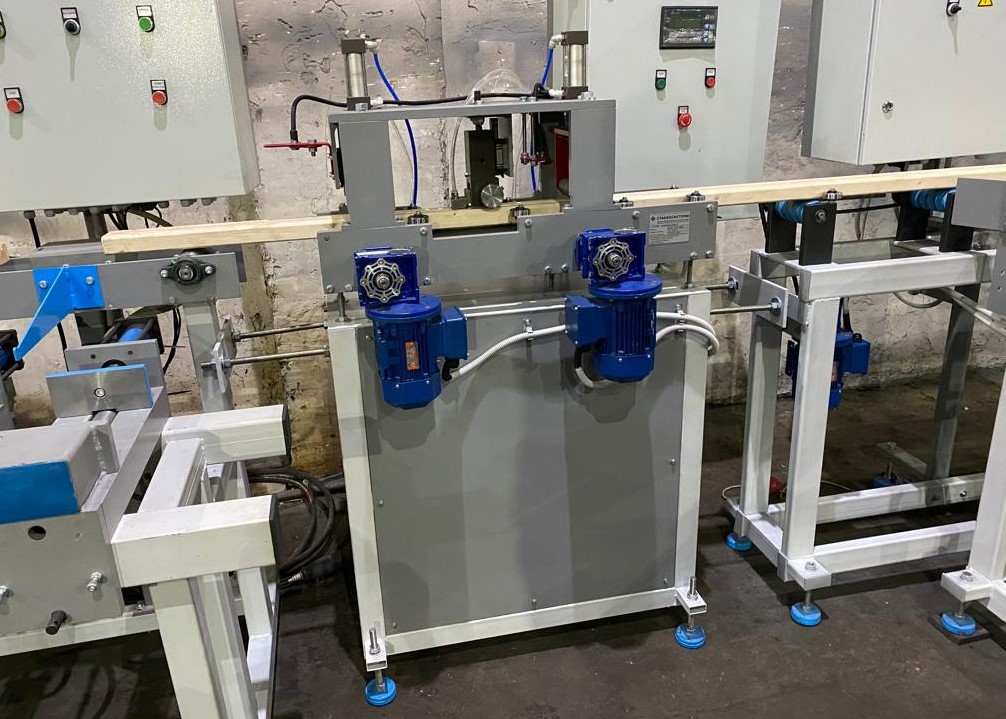
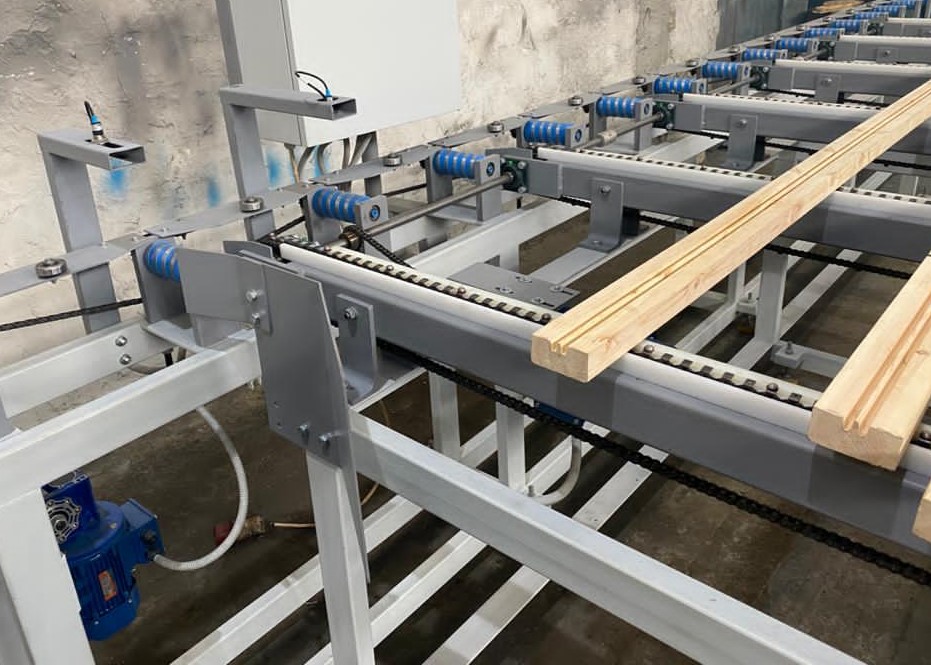
Линия изготовления двутавровой деревянной балки Н200 ЛБДКС200
Макс. длина балки: 6050 мм;
Количество гидрострубцин – 26 шт.
Линия изготовления двутавровой деревянной балки Н200 ЛБДКС200 предназначена для сборки и склеивания двутавровой деревянной балки Н200.
ЛБДКС200 состоит из следующих узлов:
- торцовочно-фрезерно-пазовального (ТФП) станка проходного типа для обработки торцов балки под защитные заглушки;
- съемных переставляемых 2-х роликовых не приводных транспортеров (4 шт), служащих для компенсации разрывов между неподвижной и подвижной частями ТФП станка;
- съемных переставляемых 2-х роликовых приводных транспортеров (4 шт), служащих для приема заготовок выходящих из торцовочно-фрезерно-пазовального станка;
- системы автоматического управления технологическим процессом.
Все оборудование оснащено системами регулировки скоростей и подач выполненных с использованием частотных преобразователей.
Расчетная производительность линии не менее 500 метров в час.
|
Модуль загрузки бруса 40х80 |
|||
| Параметр | Поперечный цепной конвейер | Продольный приводной роликовый конвейер | |
| 1 | Длина конвейера, мм | 2000 | 6000 |
| 2 | Ширина конвейера, мм | 4000 | 300 |
| 3 | Погрузочная высота конвейера, мм | 1070…1270 | 1070 |
| 4 | Скорость подачи, м/мин |
Регулируется,
4…12 |
Регулируется,
15…30 |
| 5 | Количество тяговых цепей, шт | 5 | — |
| 6 | Расстояние между тяговыми цепями, мм | По согласованию | — |
| 7 | Количество роликов, шт. | — | 16 |
| 8 | Расстояние между роликами, мм | — | 400 |
| 9 | Наличие разгонного блока | — | Имеется |
| 10 | Привод | Мотор-редуктор с частотным преобразователем через цепную передачу | Два мотора-редуктора с частотным преобразователем через ременную передачу |
| 11 | Управление приводом | Бесконтактная следящая система в соответствии с алгоритмом | Бесконтактная следящая система в соответствии с алгоритмом |
| 12 | Мощность привода | 0,37 кВт | 2х0,37 кВт |
___________________________________________________________________________________
Станок нанесения в паз КМ-БДК
| Параметр | ||
| 1 | Профиль заготовки | По согласованному чертежу профиля |
| 2 | Длина заготовки, мм | 1500…6000 |
| 3 | Применяемый клей |
-2-х компонентный, предельной вязкостью 10000 mPa.c (сПуаз);
— полиуретановый клей |
| 4 | Способ нанесения клея в пазы | намазыванием специальной клеенаносящей головкой с шестью точками нанесения в соответствии с рисунком приложения № 6 |
| 5* | Соотношение смешиваемых составных частей клея | Регулируется от 100:100 до 100:30 |
| 6 | Дозирующий узел | Шестеренчатый, мембранный, или поршневой дозирующие насосы (по согласованию) из нержавеющей стали; |
| 7* | Плотность нанесения клея, номинальная, г/п.м | 10 г/п.м |
| 8 | Возможность регулировки подачи клея, г/п.м |
Имеется, 6…20 г/п.м
задается на панели оператора |
| 9 | Контроль подачи клея | Сообщение на панели оператора |
| 10 | Контроль уровня запасов компонентов клея |
Отключение механизма подачи заготовки
Сообщение на панели оператора |
| 11 | Система контроля температуры клея на выходе дозирующего узла | Имеется, показания на панели оператора |
| 12 | Скорость подачи заготовки, м/мин | 15…30 |
| 13 | Возможность регулировки скорости подачи заготовки | Имеется, задается на панели оператора |
| 14 | Устройство подачи заготовки | Протяжное устройство с электроприводом роликового механизма, элементами позиционирования и прижима заготовки для обеспечения равномерной скорости подачи и направления движения |
| 15* | Система подачи клея | «СТАРТ-СТОП», момент вкл./откл. задается на панели оператора |
| 16 | Расход сжатого воздуха, не более | 50 л/мин |
| 17 | Давление в пневмосистеме, бар | 6 |
| 18 | Потребляемая мощность, не более, кВт | 1,5 |
| 19 | Напряжение подающей сети, В | 380 |
| 20 | Напряжение цепей управления, В | 24 |
* – параметр подбирается в соответствии с системой компонентов, соотношением смешивания и требуемой производительностью.
___________________________________________________________________________________
Пресс гидравлический горизонтальный HSL200-6.0
| Параметр | ||
| 1 | Максимальная длинна склеиваемого изделия, мм | 6000 |
| 2 | Минимальная длинна склеиваемого изделия, мм | 1500 |
| 3 | Габаритные размеры изделия, мм | 40х80х200 |
| 4 | Предельные отклонения изделия мм/м | |
| 4.1 | по высоте (Н20) | ± 1 |
| 4.2 | по ширине, мм | ± 0,5 |
| 4.3 | прямолинейность кромок | 1 |
| 5 | Количество гидрострубцин | 24 |
| 6 | Возможность перемещения гидрострубцин в продольном направлении | имеется |
| 7 | Усилие главного гидроцилиндра, кгс | регулируемое 500…2000 |
| 8 | Рабочий ход гидроцилиндра, мм | 40 |
| 9 | Возврат пятки в исходное положение | автоматически, регулируется, через 2…5 секунд выдержки |
| 10 | Время рабочего хода гидроцилиндра вперед, не более, сек | 2 |
| 11 | Время возврата в исходное положение, не более, сек | 1,5 |
| 12 | Допустимое количество двойных ходов в час, не менее | 200 |
| 13 | Подача брусков в накопитель пресса | автоматически, при достижении заданного положения |
| 14 | Количество брусков в накопителе пресса, не менее | 4 |
| 15 | Подача фанерных стоек | вручную |
| 16 | Сборка балки | вручную |
| 17 | Установленная мощность электропривода, кВт | 4,0 |
| 18 | Напряжение сети, В | 380 |
| 19 | Конвейер пресса | Приводной роликовый |
| 20 | Скорость подачи конвейера, м/мин | Регулируется, 15…30 |
| 21 | Привод конвейера | Червячный мотор-редуктор с регулированием частоты вращения частотным преобразователем |
| 22 | Мощность привода конвейера | 2х0,37 кВт |
| 23 | Масса, не более, кг | 2800 |
___________________________________________________________________________________
Торцовочно-фрезерно-пазовального двустороннего станка ТФП200.2-6000
| Параметр | ||
| 1 | Максимальная длинна обрабатываемого изделия, мм | 6000 |
| 2 | Минимальная длинна обрабатываемого изделия, мм | 1500 |
| 3 | Размеры выполняемые на станке | По согласованному чертежу |
| 4 | Рабочий ход вертикального шпинделя, не менее, мм | 300 |
| 5 | Рабочий ход горизонтального шпинделя, не менее, мм | 1100 |
| 6 | Скорость вращения шпинделей, об/мин | 3000 |
| 7 | Количество пильных узлов |
2 горизонтальных — один слева, один справа, на каждом по 3 шпинделя
2 вертикальных — один слева, один справа, на каждом по 1 шпинделю |
| 8 | Тип инструмента | |
| 8.1 | Торцовка в размер по длине |
Пила дисковая отрезная 400х50х3,5 –
2 шт. |
| 8.2 | Зарезка углов 15° |
Пила дисковая отрезная 260х30х2,8 –
8 шт. |
| 8.3 | Зарезка пазов по центру бруска | Фреза пазовая 150х30х3/2 – 2 шт. |
| 8.4 | Занижение на торцах бруска | Фреза пазовая 150х30х6/3 – 2 шт. |
| 9 | Привод подачи горизонтальной каретки | Пневматический с гидродемпфированием с возможностью регулировки скорости подачи |
| 10 | Привод подачи вертикальной каретки | Пневматический, с возможностью регулировки скорости подачи |
| 11 | Привод механизма зажатия заготовки | пневматический |
| 12 |
Цикл обработки (одновременно двух торцов)
|
Автоматически
1. Подача заготовки 2. Зажатие заготовки 3. Рабочий ход и возврат в исходное положение горизонтальной каретки (торцовка в размер по длине и выполнение углов 15°) 4. Рабочий ход и возврат в исходное положение вертикальной каретки (выполнение 2-х пазов и занижений на торцах) 4. Отжатие заготовки 5. Перемещение заготовки из рабочей зоны |
| 13 | Установленная мощность электропривода шпинделей, кВт | |
| 13.1 | Торцовочного | 2х3,0 |
| 13.2 | Зарезания углов 15° | 4х1,1 |
| 13.3 | Вертикального шпинделя | 2х3,0 |
| 14 | Способ перемещения подвижной части станка | Электромеханический по линейным направляющим при помощи червячного редуктора с шестерней по зубчатой рейке |
| 15 | Количество съемных переставляемых 2-х роликовых рольгангов | 6 |
| 16 | Возможность регулировки скорости подачи заготовки | Имеется, при помощи частотных преобразователей |
| 17 | Напряжение питания, В | 380 |
| 18 | Масса, не более, кг | 2300 |
___________________________________________________________________________________
Двусторонний фрезерно-сверлильный станок ФС200.2
| Параметр | ||
| 1 | Максимальная длинна обрабатываемого изделия, мм | 6000 |
| 2 | Минимальная длинна обрабатываемого изделия, мм | 1500 |
| 3 | Размеры выполняемые на станке |
Должны соответствовать рисунку 4
приложения 3 |
| 4 | Рабочий ход сверлильного суппорта, не менее, мм | 40 |
| 5 | Скорость вращения фрезерного шпинделя, об/мин | Регулируется, до 24 000 |
| 6 | Скорость вращения сверлильных шпинделй, об/мин | 3000 |
| 7 | Количество шпиндельных суппортов |
сверлильный 2-х шпиндельный – один слева, один справа
фрезерный поворотный — один слева, один справа |
| 8 | Тип инструмента |
Сверло Форстнера Ø20 – 4 шт
Фреза кромочная – 2 шт |
| 9 | Привод подачи вертикальных сверлильных суппортов | Пневматический с возможностью регулировки скорости подачи |
| 10 | Привод подачи фрезерных поворотных шпинделей | Механический, через червячный мотор-редуктор |
| 11 | Привод механизмов зажатия заготовки | пневматический |
| 12 | Цикл обработки (одновременно двух торцов) |
Автоматически
1. Подача балки 2. Зажатие 3. сверление 2-х отверстий Ø20 фрезерование радиуса R150 4. Разжатие балки 5. Перемещение из рабочей зоны |
| 13 | Установленная мощность электропривода шпинделей, кВт | |
| 13.1 | сверлильного | 2х1,1 кВт |
| 13.2 | фрезерного | 2х1,5 кВт |
| 14 | Способ перемещения подвижной части станка | Механический, по с зубчатой рейке |
| 15 | Количество не приводных съемных переставляемых 2-х роликовых рольгангов, шт. | 4 |
| 16 | Количество приводных съемных переставляемых 2-х роликовых рольгангов, шт. | 4 |
| 17 | Напряжение питания, В | 380 |
| 18 | Масса, не более, кг | 1200 |
Узлы ЛБДКС200:
- Загрузочный модуль предназначен для автоматической подачи бруска в клеенаносящий станок.
 Загрузочный модуль состоит из поперечного цепного транспортёра-накопителя длинной 2000 мм и длинной 4000 мм, продольного роликового приводного конвейера (ПРК), разгонного блока и шкафа управления с системой автоматического регулирования подачи бруска в клеенаносящий станок. Скорость подачи поперечного транспортера выбирается в зависимости от длинны бруска.
Загрузка бруска осуществляется вручную на поперечный цепной конвейер-накопитель загрузочного модуля, дальше брусок подается до пересечения с продольным роликовым конвейером (ПРК) и скатывается на него по склизам. ПРК служит для подачи бруска в клеенаносящий станок. ПРК оснащен разгонным блоком 4, предназначенным для увеличения тягового усилия транспортера.
При наличии 2-х брусков на транспортере датчик подает команду на остановку поперечного транспортера, чтобы исключить «заклинивания» брусков на конвейере и снизить требуемое тяговое усилие разгонного блока.
- Клеенаносящий станок для нанесения клея на поверхность профильного паза специальной клеенаносящей головкой в 6-ти точках по длине.

Клеенаносящий станок – установка из протяжного устройства и дозирующего миксера, Дозирующий миксер состоит из дозирующих насосов и устройств, регулирующих подачу частей клея в заданных объемах. Смешивание и нанесение клея осуществляется через клеенаносящую головку намазыванием в шести местах профиля паза.
В станке реализована система клеенанесения «СТАРТ-СТОП». Подача клея осуществляется по сигналу от датчика. Время задержки/опережения регулируется.
На панель оператора выводятся показатели вязкости, расхода и температуры клея на выходе из дозирующего узла, информация об уровне запаса клея.
- Пресс для сборки-склеивания балки

Пресс для сборки-склеивания балки состоит из:
- подающего транспортера роликового типа с цепным или ременным приводом,
- пневматических сталкивателей бруска в накопитель,
- горизонтального гидравлического пресса (рама, на которой установлены 24 гидрострубцины с возможностью продольного перемещения. В основаниях струбцин встроены ролики, позволяющие выкатывать балку из пресса после склеивания).
Цикл (сжатие, выдержка, разжатие) запускается кнопкой «ПУСК» и осуществляется автоматически. Время выдержки, давление регулируются.
ОСНОВНЫЕ ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
Пресс гидравлический горизонтальный HSL200-6.0
- Максимальная длинна склеиваемого изделия — 6000 мм
- Минимальная длинна склеиваемого изделия — 1500 мм
- Габаритные размеры изделия — 40х80х200 мм
- Предельные отклонения изделия мм/м: по высоте (Н20) ± 1, по ширине ± 0,5 мм, прямолинейность кромок 1
- Количество гидрострубцин — 24
- Возможность перемещения гидрострубцин в продольном направлении — имеется
- Торцовочно-фрезерно-пазовального (ТФП) станок

Состоит из двух зеркально расположенных шпиндельных бабок. На каждой бабке установлены горизонтальный (торцововка и 2 зарезных под углом) и вертикальный (прорезание вертикальных пазов и зарезание торцов) пильные узлы. Левая шпиндельная бабка установлена на направляющих и может перемещаться в продольном направлении при помощи червячного редуктора и зубчатой передачи рейка-шестерня. Точная подводка осуществляется рукояткой. Измерение выставляемого размера по длине осуществляется рулеткой.
Подача балки в станок осуществляется выкатыванием по рольгангу из пресса вручную.
После срабатывания датчика, фиксирующего наличие балки на входе станка, включается система автоматизированного управления.
При этом последовательно выполняются операции:
- включается автоподатчик (разгонный блок) неподвижной (правой) бабки и балка подается в станок до момента срабатывания датчика включающего торможение и доводку балки до упора, расположенного на подвижной бабке станка;
- балка выравнивается и фиксируется пневмозажимами к базовым поверхностям;
- каретки с горизонтальными пильными узлами одновременно производят торцовку в заданный размер по длине и запилы под углом. После чего возвращаются в исходное положение;
- каретки с вертикальными пильными узлами одновременно производят запилы вертикальных пазов и торцов, и возвращается в исходное положение;
- зажимы освобождают балку;
- включается автоподатчик (разгонный блок) подвижной бабки и балка перемещается из станка.
Одновременно, с небольшой задержкой в станок подается следующая балка из пресса. Производится анализ положения предыдущей балки на станке и поступает команда на запуск обработки следующей балки.
- Съемные переставляемые 2-х роликовые не приводные транспортеры (4 шт) служат для компенсации разрывов между неподвижной и подвижной частями ТФП станка.
- Съемные переставляемые 2-х роликовые приводные транспортеры (4 шт) служат для приема заготовок выходящих из торцовочно-фрезерно-пазовального станка.
- Системы автоматического управления технологическим процессом.
 Оборудование
 Ленточные пилы
 Дисковые пилы
 Упаковочное оборудование
 Аспирация
 Инструменты для мясорубки
 Ножи, фрезы, бланкеты
 Запчасти и расходники